

 English
Tiêu Chuẩn Xuất Khẩu — Thước Đo Năng Lực Của Xưởng May
Thị trường balo laptop xuất khẩu đang đặt ra những yêu cầu ngày càng khắt khe hơn. Tại Mỹ, nhà nhập khẩu yêu cầu kiểm định an toàn hóa học theo tiêu chuẩn CPSC trước khi hàng được thông quan. Tại EU, quy định REACH cấm hàng trăm chất hóa học trong sản phẩm dệt may — một sai sót nhỏ trong khâu chọn vật liệu có thể dẫn đến lệnh thu hồi toàn bộ lô hàng. Tại Nhật Bản, tiêu chuẩn thẩm mỹ và độ hoàn thiện sản phẩm được đánh giá ở mức độ mà nhiều xưởng Việt Nam phải mất nhiều năm mới đáp ứng được.
Điểm chung của tất cả các thị trường này: họ không mua sản phẩm, họ mua hệ thống sản xuất đứng sau sản phẩm đó.
Đây chính là lý do quy trình chuẩn hóa quyết định đến 90% chất lượng thành phẩm — không phải tay nghề của từng công nhân đơn lẻ, không phải máy móc hiện đại, mà là hệ thống kiểm soát khép kín từ nguyên liệu đầu vào đến thùng hàng xuất xưởng. Một xưởng may có quy trình tốt có thể đào tạo thợ mới đạt chuẩn trong vài tuần; một xưởng không có quy trình thì ngay cả thợ lành nghề cũng cho ra sản phẩm không nhất quán.
Bài viết này trình bày toàn bộ quy trình 4 giai đoạn mà May Hợp Phát áp dụng cho các đơn hàng balo laptop xuất khẩu — từ bản vẽ kỹ thuật đầu tiên đến thùng carton cuối cùng lên container.
Giai Đoạn 1: Thiết Kế Và Phát Triển Mẫu (R&D)
Hoàn Thiện Bản Vẽ Kỹ Thuật (Tech Pack)
Tech Pack — hồ sơ kỹ thuật — là “ngôn ngữ chung” giữa nhà thiết kế, kỹ thuật viên và công nhân may. Một Tech Pack đầy đủ cho balo laptop xuất khẩu phải bao gồm:
Thông số kích thước với dung sai cụ thể: chiều cao, chiều rộng, chiều sâu của từng ngăn, vị trí và kích thước chính xác của từng khóa kéo, quai đeo, quai phụ và điểm gia cố. Không có con số mơ hồ — mọi kích thước đều có giá trị trên và dưới rõ ràng (ví dụ: chiều cao ngăn laptop 38 cm ± 0,5 cm).

Chỉ định vật liệu theo từng vị trí: vải thân chính (loại, trọng lượng GSM, màu mã Pantone), vải lót (chất liệu, màu), đệm foam (mật độ và độ dày), khóa kéo (thương hiệu, dòng, size, màu), chỉ may (màu, số hiệu), khóa bấm, vòng D-ring và toàn bộ phụ liệu liên quan.
Bản vẽ vị trí chịu lực xác định các điểm cần gia cố đặc biệt: điểm nối quai đeo vào thân (thường dùng kỹ thuật bartack hoặc hộp chữ X), đáy balo, và các góc nơi lực tập trung khi balo bị va đập. Đây là thông tin mà nhiều Tech Pack sơ sài bỏ qua — và hậu quả thường là đường may bị sút tại các điểm này sau vài tháng sử dụng.
Lựa chọn vật liệu tại giai đoạn này phải gắn liền với phân khúc sản phẩm: balo cao cấp xuất Nhật thường dùng Nylon Cordura 420D hoặc 500D kết hợp khóa YKK RC #5; balo tầm trung xuất Mỹ thường dùng Polyester Oxford 600D với YKK Vislon cho các ngăn phụ.
Chế Tác Mẫu Thử (Prototyping)
Bản vẽ tốt đến đâu cũng cần được kiểm chứng bằng mẫu vật lý. Quy trình prototyping tại May Hợp Phát thực hiện qua hai vòng:
Vòng 1 — Proto Sample: May mẫu đầu tiên bằng vật liệu tương đương (không nhất thiết phải đúng màu). Mục tiêu là kiểm tra form dáng tổng thể, tỷ lệ các ngăn, và phát hiện các điểm xung đột giữa bản vẽ và thực tế may. Ví dụ phổ biến: khóa kéo #8 được chỉ định nhưng khi may thực tế, đầu kéo va vào đường viền và không thao tác được — lỗi chỉ phát hiện khi cầm mẫu trên tay.
Vòng 2 — SMS (Sales Man Sample) / Gold Sample: Mẫu hoàn chỉnh bằng đúng vật liệu, màu sắc và phụ liệu theo Tech Pack. Đây là mẫu chuẩn để khách hàng phê duyệt và được lưu trữ làm tài liệu đối chiếu trong suốt quá trình sản xuất hàng loạt. Mọi sai lệch giữa hàng loạt và Gold Sample đều là lỗi QC.
Giai Đoạn 2: Kiểm Soát Vật Tư Đầu Vào (IQC)
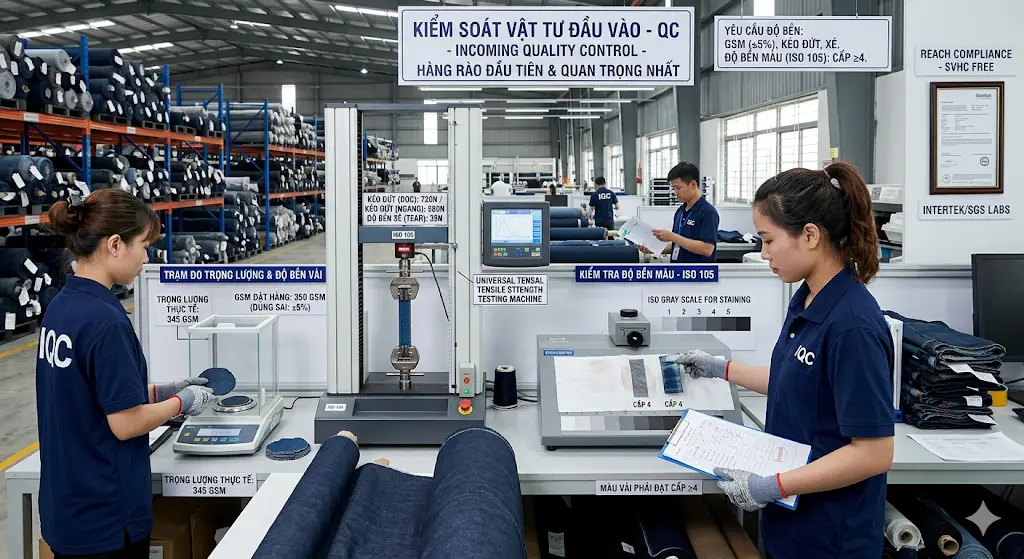
IQC — Incoming Quality Control — là hàng rào đầu tiên và quan trọng nhất. Nguyên liệu kém chất lượng đi vào dây chuyền sẽ tạo ra sản phẩm kém chất lượng bất kể quy trình may có tốt đến đâu — và phát hiện lỗi ở giai đoạn này rẻ hơn hàng chục lần so với phát hiện ở thành phẩm.
Kiểm tra độ bền vải bao gồm: đo trọng lượng GSM thực tế so với thông số đặt hàng (dung sai thường ±5%), kiểm tra độ bền kéo đứt theo chiều dọc và ngang bằng máy thử lực kéo, và kiểm tra độ bền xé (tear strength) — đặc biệt quan trọng tại các điểm cắt và đường may.
Kiểm tra độ bền màu theo tiêu chuẩn ISO 105: màu vải phải đạt cấp 4 trở lên trên thang 1–5 khi thử ma sát khô và ướt. Vải phai màu nhanh không chỉ ảnh hưởng thẩm mỹ mà còn có thể lem màu sang quần áo người dùng — lỗi nghiêm trọng với các thị trường khó tính.
Kiểm định an toàn hóa học là yêu cầu bắt buộc với hàng xuất khẩu EU và Nhật. Theo tiêu chuẩn REACH, vải và phụ liệu không được chứa các chất trong danh sách SVHC (Substances of Very High Concern) — bao gồm chì, phthalates, azo dyes, formaldehyde và hàng trăm chất khác. Chứng chỉ kiểm định từ các phòng lab độc lập như Intertek hoặc SGS thường được yêu cầu kèm theo mỗi lô hàng nguyên liệu.
Giai Đoạn 3: Quy Trình Sản Xuất Hàng Loạt Chuyên Nghiệp
Công Nghệ Cắt Vải Chính Xác (Cutting)
Độ chính xác trong cắt vải ảnh hưởng trực tiếp đến chất lượng lắp ráp và tính thẩm mỹ của thành phẩm. May Hợp Phát sử dụng hệ thống giác sơ đồ tối ưu (được hỗ trợ bởi phần mềm chuyên dụng) để tối thiểu hóa lượng vải thừa trong khi đảm bảo chiều canh sợi (grain line) của từng chi tiết đúng theo Tech Pack — canh sợi sai làm balo bị vặn vẹo và mất form khi sử dụng.
Máy cắt dao đẩy điều khiển điện tử đảm bảo sai số dưới 1 mm giữa các lớp vải — quan trọng khi cắt nhiều lớp cùng lúc để đạt năng suất. Các chi tiết nhỏ và phức tạp (dây đai, vòng khóa, nẹp khóa kéo) được cắt riêng theo dưỡng cứng để đảm bảo độ chính xác tuyệt đối.
In/Thêu Logo Và Nhận Diện Thương Hiệu
Logo và nhận diện thương hiệu trên balo laptop là điểm tiếp xúc thị giác đầu tiên — chất lượng in/thêu phản ánh trực tiếp định vị của thương hiệu trong mắt người dùng.
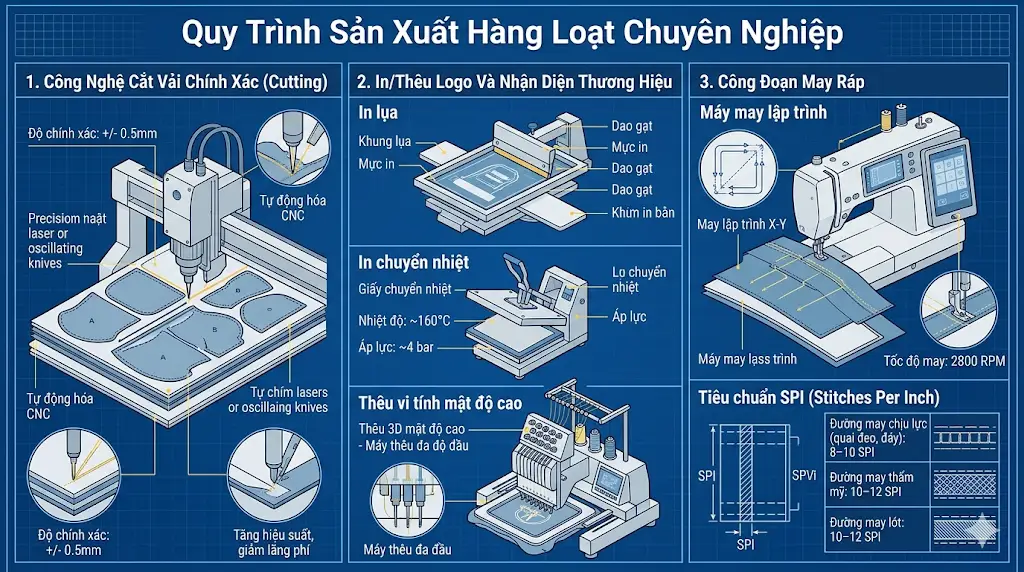
In lụa (Screen Printing): Phù hợp với thiết kế ít màu, diện tích lớn, cần độ bền màu cao. Mực in được ép qua lưới lụa trực tiếp lên vải, sau đó sấy nhiệt để cố định. Ưu điểm: chi phí thấp với số lượng lớn, màu sắc sắc nét. Nhược điểm: không phù hợp với thiết kế gradient phức tạp.
In chuyển nhiệt (Heat Transfer): Thiết kế được in lên giấy chuyển nhiệt rồi ép lên vải bằng máy ép nhiệt. Linh hoạt hơn in lụa về màu sắc và độ chi tiết, phù hợp với số lượng nhỏ và thiết kế phức tạp. Cần kiểm soát nhiệt độ và áp lực ép chính xác để tránh bong tróc sớm.
Thêu vi tính mật độ cao (Embroidery): Tiêu chuẩn vàng cho các dòng balo cao cấp và balo quà tặng doanh nghiệp. Logo thêu tạo ra cảm giác sang trọng, độ bền cao (không bong, không phai) và khả năng hiển thị logo 3D nổi trên bề mặt vải. Mật độ mũi thêu (stitch density) và số lớp lót (underlay) được điều chỉnh theo từng loại vải để đảm bảo thêu không làm nhăn hoặc biến dạng bề mặt.
Công Đoạn May Ráp (Sewing)
Đây là trái tim của quy trình sản xuất — nơi tất cả các thành phần được lắp ráp thành sản phẩm hoàn chỉnh theo một trình tự công nghệ được chuẩn hóa.
Máy may lập trình (Programmable Sewing Machine) được sử dụng cho các đường may chịu lực đòi hỏi mẫu may cố định: bartack (đường may chắn ngang) tại điểm nối quai đeo, hộp chữ X (box X stitch) tại các điểm neo phụ kiện kim loại, và đường may kép gia cố đáy balo. Máy lập trình loại bỏ sự biến động do thao tác tay, đảm bảo mỗi điểm gia cố đều có cùng số mũi chỉ và cùng hình dạng — điều kiện tiên quyết để đạt nhất quán trong sản xuất hàng loạt.
Tiêu chuẩn SPI (Stitches Per Inch) được quy định cụ thể theo từng công đoạn:
- Đường may chịu lực (quai đeo, đáy): 8–10 SPI
- Đường may thẩm mỹ (miệng ngăn, viền): 10–12 SPI
- Đường may lót: 10–12 SPI
Kiểm soát SPI thực tế bằng thước đo chuyên dụng — không phụ thuộc vào cảm quan của công nhân.
Bảng Chi Tiết Tiêu Chuẩn Kỹ Thuật Kiểm Tra Chất Lượng (QC)
| Công Đoạn Kiểm Tra | Tiêu Chuẩn Kỹ Thuật | Công Cụ/Thiết Bị | Mục Đích Kiểm Soát |
|---|---|---|---|
| Kiểm tra vải | Định lượng GSM, độ bền kéo đứt | Máy thử lực kéo đứt | Đảm bảo vải không bị rách khi tải nặng |
| Độ bền khóa kéo | Kéo đóng/mở 5.000–10.000 lần | Máy thử chu kỳ khóa | Tránh tình trạng hỏng khóa khi sử dụng |
| Độ bền quai đeo | Chịu tải 10–20 kg trong 24h | Máy test độ rung lắc | Đảm bảo quai không bị sút chỉ |
| Đường may | Mật độ 8–10 mũi/inch | Thước đo chuyên dụng | Tăng tính thẩm mỹ và độ chắc chắn |
| Ngăn chống sốc | Độ dày đệm mút > 5 mm | Máy đo độ dày | Bảo vệ laptop khỏi va đập 360° |
| Chống thấm nước | Đạt chuẩn trượt nước cấp 4–5 | Máy phun sương áp lực | Bảo vệ thiết bị khi gặp mưa nhỏ |
| Kiểm kim | 100% sản phẩm không dính kim gãy | Máy dò kim loại (Needle Detector) | Đảm bảo an toàn tuyệt đối cho người dùng |
| Độ bền màu | Cấp độ 4 trở lên (ISO 105-X12) | Máy thử độ ma sát màu | Không lem màu sang quần áo người dùng |
| Thông số kích thước | Dung sai không quá ±0,5 cm | Thước dây chuẩn | Đảm bảo đúng ngăn cho từng cỡ laptop |
| Vệ sinh công nghiệp | Không chỉ thừa, không vết bẩn | Kiểm tra bằng mắt (Manual QC) | Tạo độ hoàn thiện cao cấp cho sản phẩm |
Giai Đoạn 4: Kiểm Định Cuối Cùng Và Đóng Gói (FQC/OQC)
Kiểm tra xác suất theo bảng AQL (Acceptable Quality Level) là phương pháp thống kê được dùng phổ biến trong xuất khẩu để cân bằng giữa chi phí kiểm tra và mức độ đảm bảo chất lượng. Thay vì kiểm tra 100% sản phẩm (tốn kém và không thực tế với đơn hàng lớn), AQL quy định cỡ mẫu kiểm tra và số lượng lỗi tối đa được chấp nhận dựa trên tổng số lượng lô hàng.
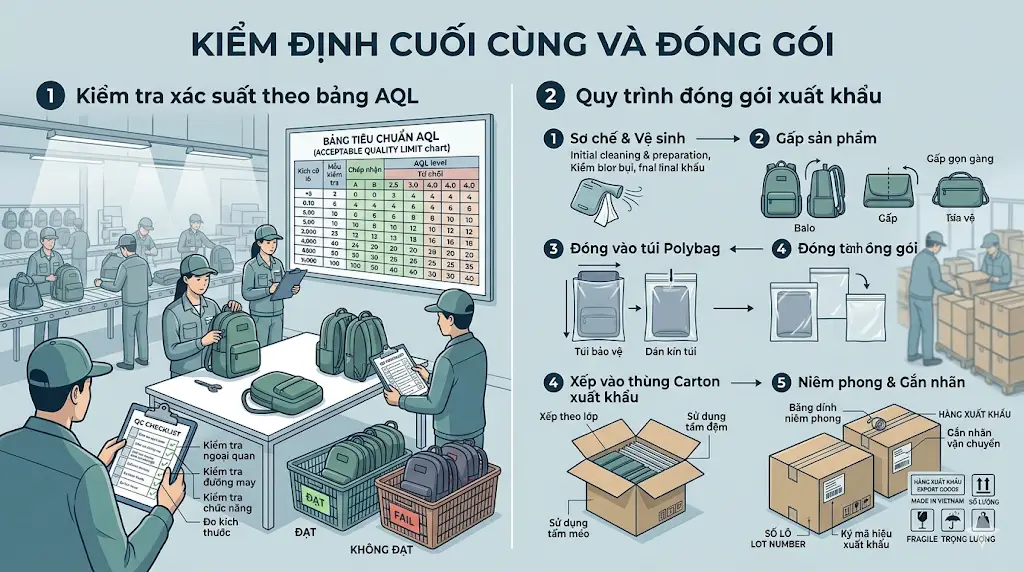
Tiêu chuẩn AQL phổ biến nhất với balo laptop xuất khẩu là AQL 2.5 cho lỗi nghiêm trọng (Major Defects) và AQL 4.0 cho lỗi nhỏ (Minor Defects). Lỗi nghiêm trọng bao gồm: đường may sút tại điểm chịu lực, khóa kéo không hoạt động, kích thước lệch quá dung sai. Lỗi nhỏ bao gồm: chỉ thừa, vết bẩn nhỏ không ảnh hưởng chức năng.
Quy trình đóng gói xuất khẩu được thực hiện theo trình tự: nhét giấy chống ẩm bên trong balo để giữ form, bọc từng sản phẩm trong túi PE có hút ẩm (với gói silica gel 3–5g tùy kích thước), xếp vào thùng carton 5 lớp theo sơ đồ đóng gói đã được tính toán tối ưu (tối đa hóa số lượng trong mỗi thùng mà không gây biến dạng sản phẩm). Thùng carton được dán băng keo theo tiêu chuẩn H-tape, ghi nhãn đầy đủ thông tin theo yêu cầu hải quan và nhà nhập khẩu.
Với các đơn hàng vận chuyển đường biển dài ngày, May Hợp Phát bổ sung lớp chống ẩm bên trong container (desiccant bag) và đảm bảo nhiệt độ kho xuất hàng không vượt quá 35°C trước khi hàng lên container.
Kết Luận
Một quy trình sản xuất khép kín — từ Tech Pack chuẩn hóa, IQC nghiêm ngặt, dây chuyền may được kiểm soát từng SPI, đến FQC theo bảng AQL quốc tế — không phải là chi phí overhead mà là nền tảng tạo ra sự khác biệt bền vững.
Sản phẩm đạt chuẩn xuất khẩu không xuất hiện tình cờ — nó là kết quả tất yếu của một hệ thống được thiết kế để loại bỏ sai sót ở từng công đoạn thay vì vá víu ở công đoạn cuối. Đây là triết lý sản xuất mà May Hợp Phát duy trì trong suốt hơn 20 năm, giúp đơn vị cung cấp ổn định cho hơn 15 quốc gia với tỷ lệ hàng trả về dưới mức AQL cam kết.
Tuân thủ tiêu chuẩn quốc tế không chỉ là điều kiện để vào thị trường — đó là cách xưởng may xây dựng uy tín đủ bền vững để tiếp tục nhận đơn hàng lần sau.
📞 Hotline: (+84) 909 938 333 | (+84) 901 167 668 🌐 Website: mayhopphat.com
Câu Hỏi Thường Gặp (FAQ)
Mất bao lâu để hoàn thành một đơn hàng balo xuất khẩu?
Thời gian sản xuất phụ thuộc vào ba biến số: số lượng, độ phức tạp của mẫu và tình trạng nguyên liệu đầu vào. Với đơn hàng balo laptop tiêu chuẩn (1.000–5.000 chiếc, mẫu đã được phê duyệt và nguyên liệu đủ), May Hợp Phát thường hoàn thành trong 25–35 ngày làm việc tính từ ngày xuống hàng sản xuất. Với đơn hàng mới cần qua vòng prototyping, cộng thêm 7–14 ngày cho giai đoạn R&D. Khách hàng xuất khẩu nên tính thêm 20–30 ngày cho vận chuyển đường biển và thông quan khi lên kế hoạch nhập hàng.
Tại sao máy dò kim là bắt buộc trong quy trình xuất khẩu?
Trong quá trình may, kim may có thể gãy và mảnh vỡ kim cắm vào sản phẩm mà mắt thường không phát hiện được. Nếu người dùng cuối chạm phải mảnh kim gãy trong balo — đặc biệt với sản phẩm trẻ em hoặc balo học sinh — đây là sự cố an toàn nghiêm trọng và có thể dẫn đến khiếu kiện pháp lý với nhà nhập khẩu. Hầu hết các đơn hàng xuất khẩu sang EU, Nhật và Mỹ đều yêu cầu chứng từ kiểm kim 100% (Needle Detector Record) kèm theo bộ hồ sơ xuất hàng. Máy dò kim loại Hashima hoặc tương đương được chạy 100% sản phẩm trước khi đóng gói — không có ngoại lệ.
Xưởng có hỗ trợ thiết kế mẫu độc quyền không?
Có. May Hợp Phát cung cấp dịch vụ thiết kế và dựng mẫu độc quyền (exclusive sampling) cho khách hàng có nhu cầu phát triển sản phẩm mới. Quy trình bao gồm tư vấn chọn vật liệu, phác thảo Tech Pack, may Proto Sample và SMS theo yêu cầu. Mẫu được đặt tên và lưu trữ riêng theo mã khách hàng — không chia sẻ hoặc sản xuất cho bên thứ ba. Chi phí dựng mẫu thường được hoàn lại (credit vào đơn sản xuất) khi khách hàng xuống đơn hàng loạt đủ số lượng tối thiểu.
Bài viết được biên soạn bởi đội ngũ kỹ thuật May Hợp Phát — Xưởng may balo túi xách uy tín tại TPHCM với hơn 20 năm kinh nghiệm sản xuất trong nước và xuất khẩu.